|
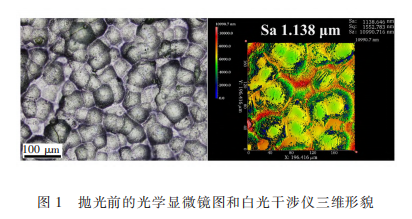
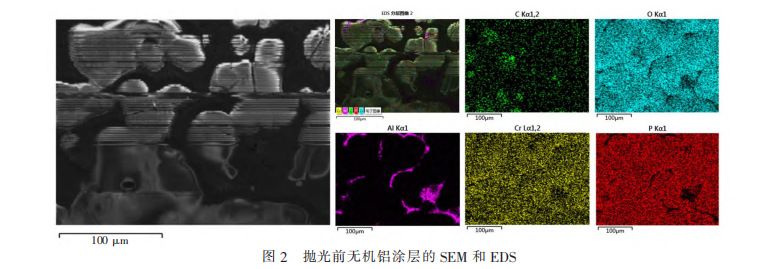
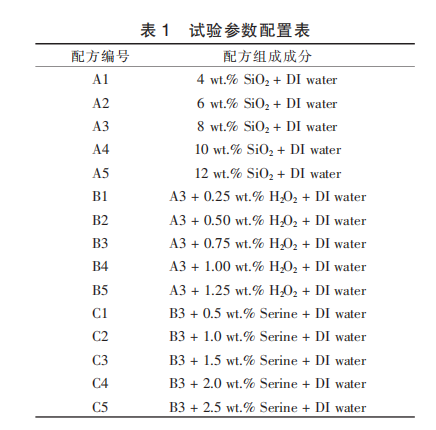
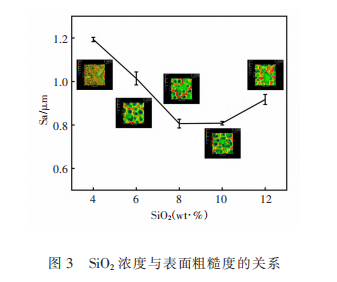
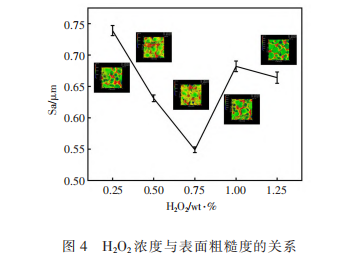
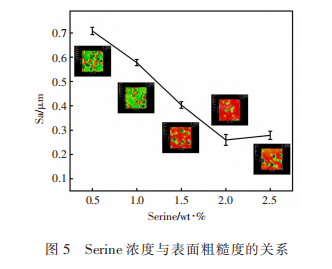
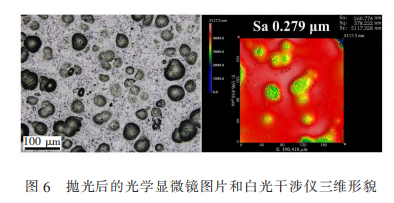
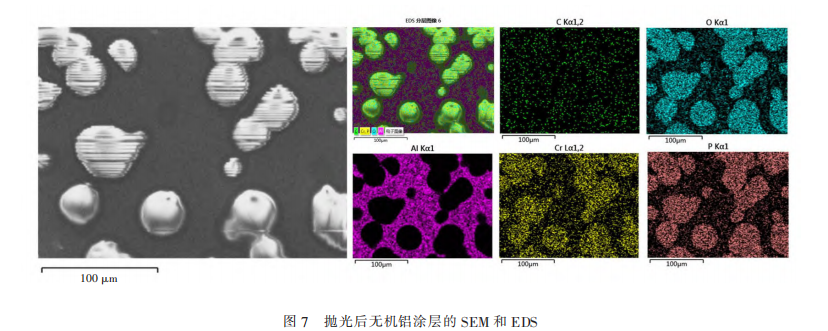
环境友好型抛光液对燃气轮机叶片 无机铝涂层的化学机械抛光0 引 言 燃气轮机作为现代航空、 能源和船舶等领域 的关键动力设备, 其性能和可靠性直接影响着整 个系统的运行效率和安全[1-3]。 燃气轮机叶片[4]作为 核心部件, 长期处于高温、 高压和高速旋转的恶 劣工作环境中, 对材料性能和表面质量提出了极 高的要求[5]。 为了提高叶片的耐高温、 耐腐蚀和抗 磨损性能, 通常在其表面施加无机铝涂层[6]。 无机 铝涂层因其优异的耐腐蚀性、 耐磨性和热稳定性, 被广泛地应用于燃气轮机叶片。 然而, 无机铝涂 层的表面处理仍面临诸多挑战, 如表面粗糙度控 制、 元素偏析等问题。 涂层表面的粗糙度和缺陷 会严重影响叶片的空气动力学性能和疲劳寿命, 因此需要采用先进的表面处理技术来提高涂层质 量[7]。 传统的机械抛光方法难以在保证材料去除率 的同时实现纳米级表面粗糙度, 且容易产生表面 和 亚 表 面 损 伤 [8]。 化 学 机 械 抛 光 ( Chemical Mechanical Polishing, CMP) 作为一种结合了化学 腐蚀和机械磨削的复合加工技术, 通过化学腐蚀 和机械磨削的协同作用, 能够有效解决这一问题, 实现涂层表面的高质量加工[9-12]。 本研究旨在探索化学机械抛光技术在燃气轮 机叶片无机铝涂层处理中的应用, 通过理论分析 和实验研究, 开发一种新型环境友好型抛光液, 用于无机铝涂层的化学机械抛光, 以提高其表面 质量并减少环境影响。 抛光使用的二氧化硅具有 适中的硬度, 其莫氏硬度约为 7。 在化学机械抛光 无机铝涂层时, 这个硬度既能有效去除涂层表面 的微观凸起部分, 实现机械磨削作用, 又不会因 过硬而对涂层造成过度损伤。 过氧化氢 (H2O2) 参与氧化反应后, 其分解产物为水和氧气, 这 2 种产物均为清洁无污染的物质。 丝氨酸 (Serine) 分子结构中含有氨基 (-NH2) 和羧基 (-COOH), 可以作为为 pH 调节剂和络合剂, 在抛光无机铝涂 层的体系中, 能够稳定抛光液的 pH 值在一个适宜 的范围内。 通过优化化学机械抛光工艺参数, 测 试抛光效果, 降低无机铝涂层的表面粗糙度, 为 提高燃气轮机叶片性能和寿命提供新的技术途径。 1 试验设计 在燃气轮机叶片无机铝涂层化学机械抛光过 程中, 涉及到的主要工艺参数包括抛光压力、 抛 光速度、 抛光液成分和流量、 磨粒粒径等。 这些 参数直接影响抛光速率、 表面质量和材料去除均 匀性。 抛光压力决定了机械作用强度, 在一定范 围内, 增大抛光压力可以提高研磨颗粒对涂层表 面的切削力, 从而加快材料去除速率。 然而, 过 高的抛光压力会使研磨颗粒对涂层表面的冲击力 过大, 容易导致涂层表面产生划痕、 烧伤等缺陷, 降低表面质量。 抛光速度影响抛光液的分布和更 新, 以及磨粒的作用频率。 提高抛光速度可以增 加研磨颗粒与涂层表面的摩擦次数, 从而提高抛 光效率, 但是过高的速度由会使抛光液在抛光垫 表面的分布不均匀, 导致局部区域的化学反应和 机械磨削作用不一致, 从而影响抛光的均匀性。 抛光液成分和流量则决定了化学腐蚀速率和 反应产物去除效率[13]。 适当增加抛光液流量, 可以 保证抛光液中的化学试剂和研磨颗粒充分接触涂 层表面, 促进化学反应进行, 同时及时带走抛光 过程中产生的磨屑和反应产物, 保持抛光区域清 洁, 有利于提高抛光质量和效率。 然而, 过大的 抛光液流量也会造成资源浪费, 增加生产成本, 同时还可能导致抛光液飞溅, 影响工作环境和设 备正常运行。 磨粒粒径也是影响抛光效果的关键 因素之一, 不同粒径的磨粒在抛光过程中发挥着 不同的作用。 较小粒径的磨粒具有较高的表面活 性和较低的切削力, 能够实现更精细的表面加工, 获得更光滑的表面。 较大粒径的磨粒则具有较强 的切削能力, 能够快速去除材料表面的凸起部分, 提高材料去除效率, 适用于对材料去除量要求较 大的粗抛阶段。 针对无机铝涂层的抛光需求, 将无机铝涂层 叶片切成尺寸为 10 mm× 10 mm× 3 mm 的样片, 并把 3 个样片采用石蜡均匀粘在平面抛光机配重 盘的边缘, 采用黑色磨砂革抛光垫进行化学机械 抛光, 调整抛光压力为 20 kPa, 抛光速度 75 m/ min, 抛光液流量为 6 mL/min, 磨粒选择平均粒径为 10 nm 的二氧化硅 [14], 抛光全程采用去离子水 (DI water)。 为探究 SiO2、 H2O2、 Serine 对无机铝 涂层表面粗糙度的影响规律, 设计 15 组单因素试 验对样片进行化学机械抛光, 试验参数配置见表 1。 抛光后用去离子水清洗表面的残留抛光浆液, 并用干燥氮气将表面吹干, 采用光学显微镜观察 无机铝表面, 采用白光干涉仪测试表面粗糙度, 采用扫描电子显微镜(SEM)和 X 射线光谱(EDS) 分析表面元素分布, 抛光前无机铝涂层表面的光 学显微镜图和白光干涉仪图片如图 1 所示, SEM和 EDS 测试结果如图 2 所示, 无机铝涂层的表面 粗糙度 Sa 1.138 μm(196.416 μm2 × 196.416 μm2 )。 2 试验和分析 保持抛光压力 20 kPa, 抛光速度 75 m/min, 抛光液流量 6 mL/min, 通过 改变 SiO2 的 浓度 (4 wt.%~12wt.%), 研究其对无机铝表面粗糙度的影响。 SiO2 浓度对表面粗糙度的影响规律如图 3 所 示, 实验结果表明, 随着 SiO2 浓度的增加, 表面 粗糙度先降低后升高。 在 SiO2 8wt.%时, 曲线达到 拐点, 之后表面粗糙度值开始逐渐增大, 造成这 种现象的原因是: 当 SiO2 浓度较低时, 磨粒的切 削作用不足, 导致材料去除效率较低; 当浓度达 到 8wt.%时, 表面粗糙度达到最低值; 然而, 当浓 度超过 8wt.%后, 由于磨粒浓度变大, 磨粒易发生 团聚和沉淀, 宏观上使磨粒粒径变大, 导致表面 划痕增多, 粗糙度反而上升。 保持抛光压力 20 kPa, 抛光速度 75 m/min, 抛光液流量 6 mL/min, SiO2 8wt.%, 通过调节 H2O2 的浓度 (0.25wt.%~1.25wt.%), 研究其作为氧化剂 对表面粗糙度的影响, H2O2 浓度与表面粗糙度的 关系如图 4 所示。 实验发现, H2O2 在 0.75 wt.%时 为曲线的第一个拐点, 浓度的增加有助于在无机 铝涂层表面形成软质氧化层, 从而提高材料去除 效率。 然而, 当 H2O2 浓度超过 0.75 wt.%时, 过度 的氧化反应会导致表面点蚀, 反而降低表面质量。 保持抛光压力 20 kPa, 抛光速度 75 m/min, 抛 光 液 流 量 6 mL/min, SiO2 8wt.% , H2O2 0.75 wt.%, Serine 作为 pH 调节剂和络合剂, 其浓度 (0.5wt.%~2.5wt.%) 对表面粗糙度的影响规律如图 5 所示。 实验结果表明, Serine 能够有效稳定抛光 液的 pH 值, 并与铝离子形成络合物, 防止其再沉 积到涂层表面。 当 Serine 浓度为 2.0wt.%时, 表面 粗糙度达到最优值, 继续增加浓度对表面质量的改善效果不明显。 单因素实验表明, SiO2、 H2O2 和丝氨酸的浓 度对无机铝涂层表面粗糙度具有显著影响。 通过 优化各组分的浓度并结合合理的工艺参数, 最终 获 得 无 机 铝 涂 层 的 表 面 粗 糙 度 Sa 0.279 μm (196.416 μm2 × 196.416 μm2 ), 如图 6 所示。 相比 于抛光前, 表面粗糙度值降低 75.48%。 如图 7 所 示, SEM 和 EDS 测试结果表明, 抛光后涂层表面 均匀平整, 无明显划痕和凹坑, 有效提高了无机 铝涂层的表面平整度。 3 结 论 本文探讨了化学机械抛光技术在燃气轮机叶 片无机铝涂层处理中的应用, 化学机械抛光技术 能够有效提高燃气轮机叶片涂层的表面质量。 在 优化配方和工艺参数后, 可将无机铝涂层的表面 粗 糙 度 Ra 值 从 1.138 μm 降 低 至 0.279 μm (196.416 μm2 × 196.416 μm2 ), 相比于抛光前, 表 面粗糙度值降低 75.48%。 可见, 化学机械抛光可 以有效提高无机铝涂层的表面质量, 并为燃气轮 机叶片涂层的高质量加工提供了新的解决方案, 对推动燃气轮机技术的发展具有重要意义。 未来 可进一步探索不同涂层材料的抛光机理, 优化抛 光液配方, 并开发适用于复杂曲面叶片的自动化 抛光设备, 以推动该技术在工业界的广泛应用。 |