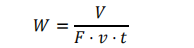|
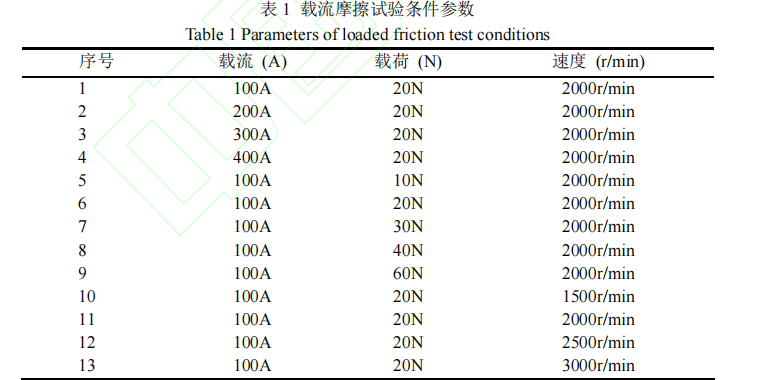
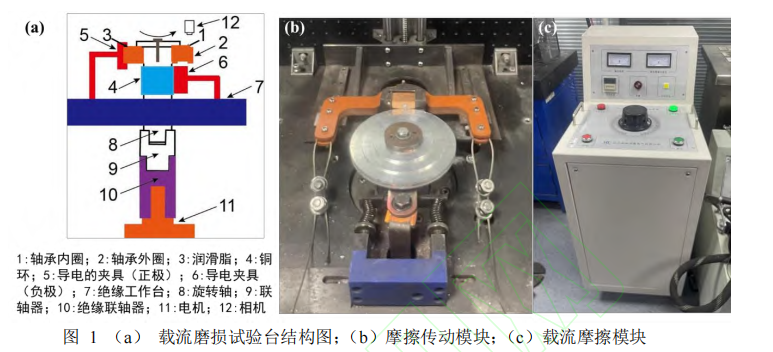
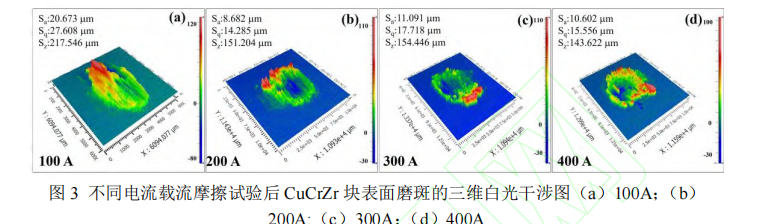
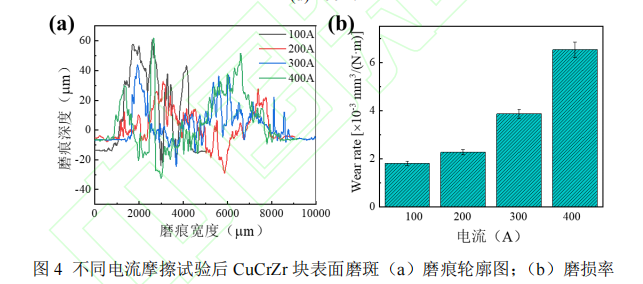
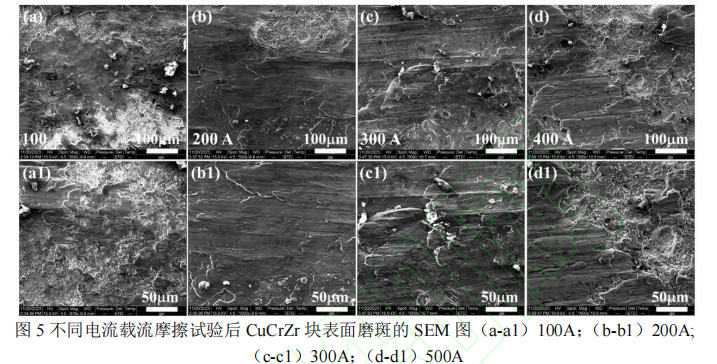
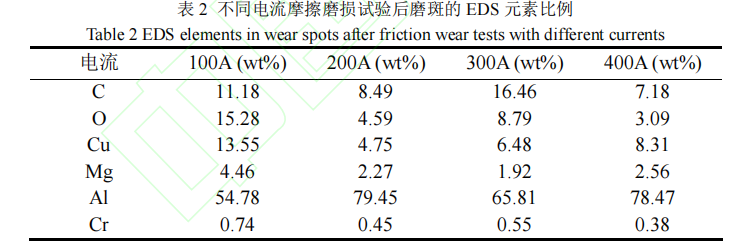
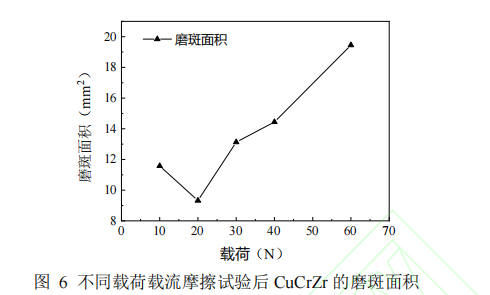
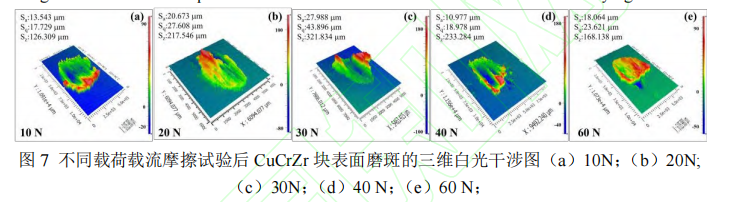
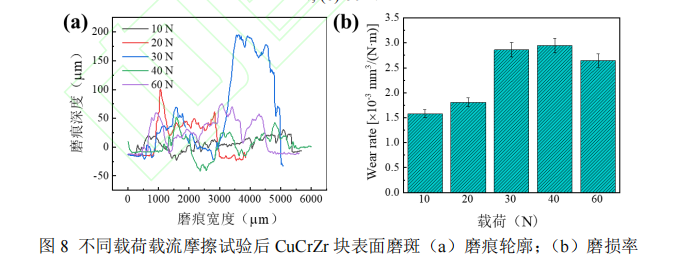
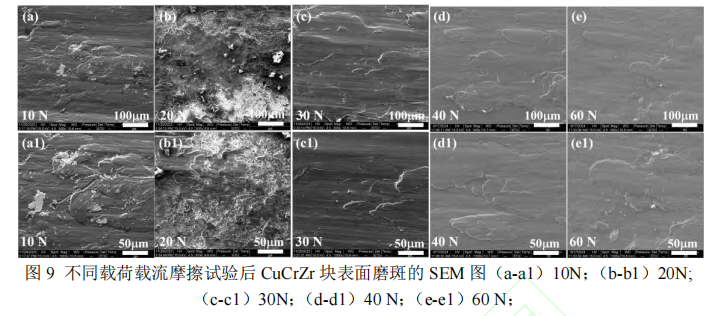
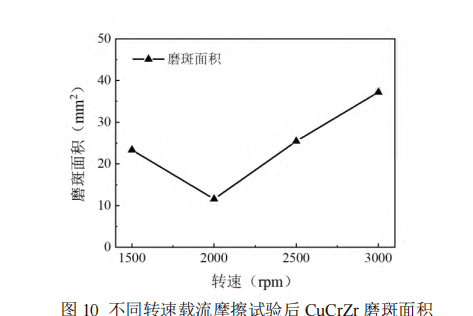
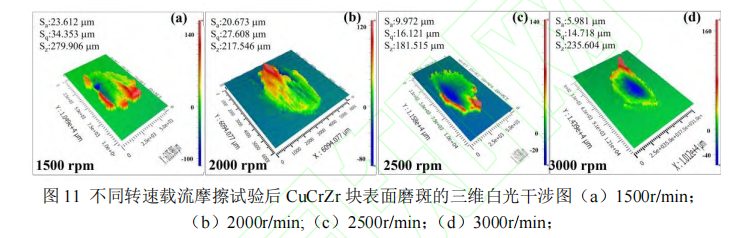
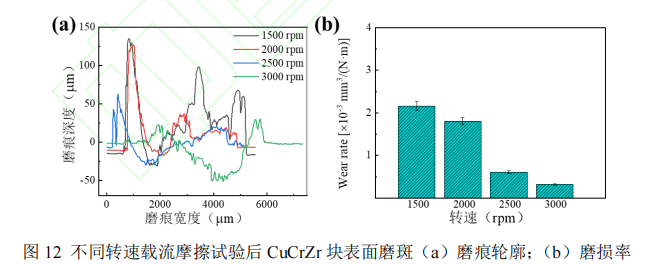
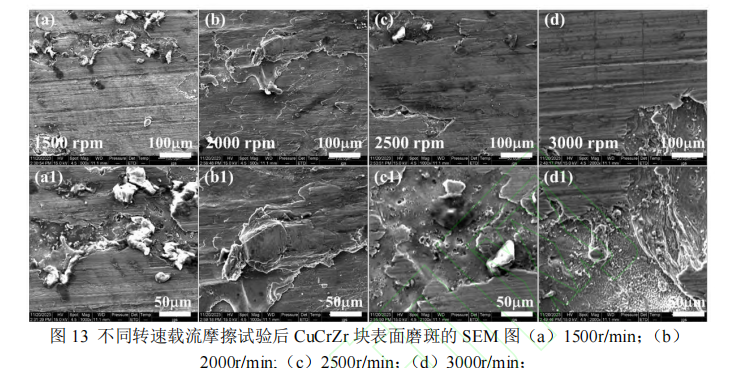
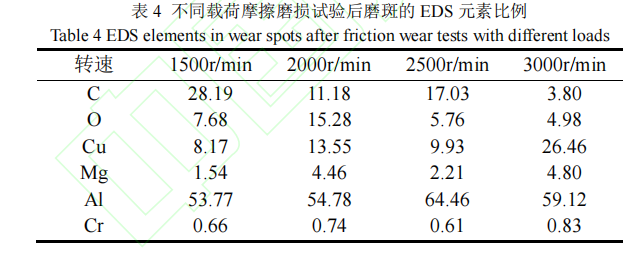
CuCrZr 和 7075Al 配副在大载流下的摩擦 学行为研究在特高压系统、高铁系统和电磁发射技术中,大载流下的摩擦磨损行为及失效机理的研 究对装备安全服役有重要意义[1-6]。铜和铝合金由于良好的导热性和导电性,广泛应用于电 接触、轴承、电磁发射和高铁等领域[9-11]。在滑动位移及压力作用下,摩擦界面会产生摩擦 热、焦耳热和电弧热,界面温度的升高可能产生机械磨损和材料转移,导致界面破坏甚至胶 合损伤[7]。在电-磁-热等多场耦合下,界面处温度和电流密度因此剧增,工况更为恶劣,材 料易发生转移,形成沉积层、孔洞、重熔和裂纹等结构变化[8]。可见在高载流下摩擦副的性 能会大幅度下降,材料的沉积被认为是限制铜/铝摩擦副应用的关键因素。 载流条件下的摩擦特性与载流大小、载荷和速度等工况条件之间存在显著关联。关于 Cu/Al 摩擦副载流摩擦机理和材料体系,国内外都开展大量的研究,Bansal 等人研究了铜合 金和 6061 铝合金摩擦副在电流作用下的磨损特性,发现电流引起的触点温度升高会导致摩 擦副磨损加剧[14]。河南科技大学张永振团队在载流摩擦领域开展了大量工作,制备了适用于 高载流环境的增强型 CuCrZr 基复合材料,且发现了电弧侵蚀和机械磨损是电滑动接触下的 主要磨损机制[12-13],获得了相对速度与铜复合材料之间的载流摩擦行为影响规律,当速度超 过30m/s 磨损界面以熔融和机械磨损为主。宁波大学黄伟等人研究了载流摩擦条件下 CuCrZr 合金轨道的演化规律,发现随着电枢运动速度的提高,晶粒细化和塑性形变现象加剧,由于 热效应的存在提高了铝的能量使其在基体中发生明显的扩散现象[15]。中南大学姚萍屏课题 组研究了超高速滑动情况下 CuCrZr 轨道表面的磨损机制和电接触性能,通过开展电磁轨道 模拟发射试验,发现沿着轨道发射方向轨道表面的沉积层逐渐增厚,形成机制由摩擦材料转 移变为表面熔融,沉积层的主要成分为 Cu/Al、Al2O3 和 Al4Cu9 [16-18]。海军工程大学鲁军勇 团队构建了二维模型和电磁轨道模型,分析了试验过程中的瞬时温度场特征,通过耐高温Mo 涂层改变温度场分布[19]。清华大学摩擦学国家重点实验室孟永钢团队对电场下多个材料 体系的摩擦学行为深入探讨,提出了相关的电控摩擦理论。[20-22]综上所述,对于电磁轨道摩 擦副的载流摩擦行为重点主要在以通过仿真模拟复现磨损过程,揭示其在多场耦合下的磨损 机制;以表面损伤产物形貌与摩擦磨损行为之间的关联关系,以及新型 Cu/Al 复合材料的开 发和性能优化。 从现有的研究成果来看,CuCrZr 和 7075Al 在大载流条件下发生了明显的磨损,目前研 究者大多研究其对温度场、材料转移进行了研究,但大载流(>100A)条件下 CuZrCr 和 7075Al 摩擦副的载流摩擦行为研究较少,不同工况条件对其磨损界面形貌、磨损率的影响规律还未 得到阐明。针对以上问题,本文通过自研的载流摩擦试验机,以 CuCrZr 和 7075 铝合金摩擦 副为研究对象,通过在不同载流大小、载荷和转速条件下进行载流摩擦实验,利用白光干涉 仪、扫描电子显微镜(SEM)和能量色散谱仪(EDS)等分析手段,对摩擦副的磨损率、表 面形貌和元素成分进行了分析,研究了不同工况条件下载流 CuCrZr 和 7075 铝合金摩擦副 的变化和材料转移机制。本工作的研究成果有望为大载流工况摩擦材料和涂层的开发与设计 提供数据和理论依据。 1 试验部分 所用的 CuCrZr 和 7075 铝合金试验材料由天津市津南区创源机械加工厂提供,实验采 用自制的盘/块式载流磨损实验台进行,接触行为为面对面接触。该实验台由载流摩擦传动 模块、载流电源模块和电机功率测试模块三部分组成,结构图如图 1a 所示,传动模块如图 1b 所示,载流电源模块如图 1c 所示。载流电源模块可以提供最高 1000 A 的恒定电流,转 速范围为 0-3000 r/min,载荷范围为 10 N-60 N。 以下为实验内容与分析方法: (1) 载流摩擦测试:对磨副为直径 140 mm 的 7075 铝盘与 CuCrZr 块,实验条件如 表 1 所示。 (2)磨斑表面宏观分析:清洗样品与磨斑,使用白光干涉仪 ZYGONexView 得到磨斑 的三维形貌,并对磨斑磨损量进行测量。 (3)CuCrZr 块磨损率 W 如下式: 其中 V 为白光干涉仪得出的磨损体积,单位为 mm3,F 为载荷,单位为 N,v 为速度,单位为 m/s,t 为时间,单位为 s。 (4)磨斑表面微观分析:清洗样品并选取典型磨斑,采用扫描电子显微镜(日立 FEI QUANTA 200FEG)观察磨斑表面微观形貌,并利用扫描电镜附带的能谱仪(EDS)分析磨 斑表面元素组成。 2 结果与讨论 2.1 电流对 CuCrZr/7075 铝合金摩擦副的载流摩擦学行为的影响 电流大小作为载流摩擦磨损行为的主要影响因素之一,主要通过电弧热与焦耳热对摩擦 磨损行为产生影响。本节开展了不同电流大小情况下的 CuCrZr/7075 铝合金摩擦副的载流摩 擦实验,分析了电流密度对载流摩擦磨损行为的影响。不同电流摩擦磨损试验后 CuCrZr 磨 斑面积如图 2 所示,可以发现随着电流的增大磨斑面积增大,磨损量也随之增大。 不同电流大小试验后的 CuCrZr 块的三维白光干涉图如图 3 所示。可以发现磨斑的一端 相对较高,处于相对滑动方向的前端,这主要是因为熔融 7075Al 和 CuCrZr 随着摩擦副的 相对滑动在此处熔合凝固。同时可以观察到,随着电流的增大磨斑粗糙度增大,这表明随着 电流的提高接触表面质量逐渐恶化且起弧概率随之增加,导致表面凹凸不平;随着电流的增大磨斑截面曲线发生抖动,其主要源于摩擦过程中装置大幅度振动。不同电流摩擦试验后 CuCrZr 块的磨损率如图 4 所示。随着电流的增加,铜块的磨损率不断增加,磨损量从 100A 时的 1.81×10⁻³ mm³/(Nm)增大到 400A 时的 6.53×10⁻³ mm³/(Nm);实验过程中观测到不同频 率和大小的电弧,且随着电流的增强,电弧的频率、大小与亮度均有明显提高,并拖曳出越 来越明显的电火花。当实验载流达到 400A 时,出现大量的电火花并且伴随实验台产生青白 色烟。磨损率的增大主要源于两点:一是随着电流的增大,接触面的焦耳热功率逐渐提高摩 擦副表面的微凸峰附近材料软化速度加快;二是升高的焦耳热与电流更容易激发出材料表面 的热激发电子,增加了摩擦起弧概率,进一步导致电弧对已软化材料表面的熔化和磨损,最 终增大了铜块的磨损率。 不同电流载流摩擦试验后的 CuCrZr 块的 SEM 图像如图 5 所示,铜摩擦副磨损界面出 现了明显的材料转移和犁沟。随着电流的增大梨沟数量降低,材料转移现象则显著增强。此 外由于电流的升高焦耳热功率迅速提升使摩擦表面升温更快,接触表面合金材料软化甚至熔 化,形成银白色的铜铝合金层;并且随着表面材料软化,摩擦过程中产生的氧化物颗粒对接 触面的摩擦减弱,磨斑表面的平行梨沟减弱。滑动方向的末端聚集了许多黑色金属氧化物, 且随着电流的增大,黑色氧化物区域增大,金属氧化反应逐渐增强,产生的氧化物颗粒逐渐 增多并聚集于磨斑末端。当电流为 100A 时,磨斑表面同时存在鳞片状剥落坑与电弧烧蚀损 伤,且非电弧烧蚀损伤区域可以观测到明显的梨沟,电弧损伤与干摩擦导致的分层与梨沟同 时存在;当电流增大到 300A 时,磨损界面存在明显的鳞片状剥落坑、梨沟和电弧高温熔融 材料后迅速冷却形成的颗粒状氧化物,这些氧化物颗粒参与到三体摩擦中形成尺寸更宽的犁 沟。当电流增大到 400A 时,磨损界面出现了颗粒状氧化物和多处较深的犁沟,同时存在一个边缘较为平滑但高度落差较大的分层平台,大载流下堆积大量的热导致材料高度软化并伴 随较高的相对滑动速度产生表面软化层的移动。不同电流载流摩擦试验后的磨损界面 EDS 分布如表 2 所示,磨损界面主要元素为 C、Cu、Al、O、Mg 和 Cr,并且随着电流增大 Al 元 素的含量先增大后减小。电流对 CuCrZr/7075 铝合金摩擦副的摩擦磨损行为主要由机械摩 擦、材料转移和电弧摩擦构成;在摩擦初期接触表面微凸峰的接触与刮削形成犁沟;电弧通 过软化接触表面降低二体机械摩擦,同时产生粒状氧化物和熔融再凝固的金属颗粒,增强接 触表面的三体摩擦:电弧热迅速熔化铜与铝合金,促进黏着磨损和材料转移。 2.2 载荷对 CuCrZr/7075 铝合金摩擦副的载流摩擦学行为的影响 不同载荷摩擦试验后的 CuCrZr 磨斑面积如图 6 所示,随着载荷的增大,磨斑面积呈先 降低后上升趋势。不同载荷载流摩擦试验后的 CuCrZr 块的三维白光干涉图如图 7 所示,磨 痕轮廓如图 8a 所示,所有磨斑的表面均较为平滑,并且随着载荷的增大磨损界面的犁沟状 金属组织区域增加,黏着磨损行为明显加剧,强烈电弧烧蚀产生的颗粒状氧化物与表面金属 熔化再凝固的粒状物减少;表面发生磨粒磨损的概率降低,磨损机制愈发倾向于黏着磨损。 不同载荷载流摩擦试验后 CuCrZr 块的磨损率如图 8b 所示,磨损率随着载荷增加大致呈增 加趋势,从最低的 10N 时的 1.81×10⁻³ mm³/(Nm)增加到 40N 时的 2.95×10⁻³ mm³/(Nm)。载 荷对磨损率的影响主要来自于两个因素:起弧概率与载荷本身。干摩擦条件下接触载荷过小 时会造成摩擦副的接触不良,产生明显的放电现象造成摩擦副烧蚀的增加;当载荷进一步加大时,接触面接触情况良好,磨损机制以黏着磨损和磨粒磨损为主,放电情况明显减弱,磨 损率的增大主要源于载荷的影响,摩擦副间接触微凸体增多,并且剪应力增大,摩擦热、电 阻热和电弧热的协同导致使得摩擦副表面温度升高,摩擦副力学性能下降,加剧材料的机械 磨损。 不同载荷载流摩擦试验后的 CuCrZr 块的 SEM 图像如图 9 所示,为了研究其材料转移 机制,我们选取了磨痕中较为平整的部分进行了分析。随着载荷的提高,接触表面的电弧烧 蚀损伤明显减少,表面平整度显著提高。当载荷达到 60N 时,表面损伤形式主要为剥落损 伤和较浅的犁沟。不同载荷盘的磨损表面元素主要为 C、Cu、O、Mg、Cr 和 Al 元素如表 3 所示,磨斑表面的氧含量和铜含量随着载荷升高而降低,较高的载荷导致接触更为紧密,在 高速转动时的振动对接触表面的实际接触面积影响较小,起弧概率降低,电弧产生和发生烧 蚀损伤的概率也随之降低;磨损区域随着载荷增大 Al 元素增多,较高的载荷带来了更多的摩擦热,逐渐成为载流摩擦热效应的主因,使接触表面在摩擦热效应下软化并发生黏着磨损。 2.3 转速对 CuCrZr/7075 铝合金摩擦副的载流摩擦学行为的影响 滑动速度是影响载流磨损的主要影响因素之一,相对滑动速度过快会导致摩擦副工作时 的跳动冲击频率加快,从而导致接触失效并引发更强烈的电弧烧蚀现象。同时,高速滑动会 导致接触表面微接触点接触时间减少,直接影响载流摩擦学行为。不同滑动速度摩擦磨损试 验后 CuCrZr 的磨斑面积如图 10 所示,磨斑面积则随着相对滑动速度的增加而增加。不同 转速载流摩擦试验后的 CuCrZr 块的三维白光干涉图如图 11 所示,磨痕轮廓如图 12a 所示。 可以发现,所有磨斑的滑动方向截面曲线均存在明显的圆弧。不同转速载流摩擦试验后 CuCrZr 块的磨损率如图 12b 所示,随着转速增大到 3000 r/min,CuCrZr 盘的磨损率从 2.15×10⁻³ mm³/(Nm)降低至 3.21×10⁻⁴ mm³/(Nm)。较低的转速下载流摩擦体系难以产生电弧, 磨损形式以机械磨损为主;随着转速增大铝/铜摩擦副的冲击和震动加剧,磨损界面微接触 点的接触时间降低,从而导致电弧产生。电弧热和摩擦热的协同作用导致材料发生自润滑现 象,在铜上产生材料转移膜有效保护了基体。在高速相对滑动的作用下,接触表面的微凸峰 导致接触面积降低,摩擦热和电弧热增加,材料软化加剧,黏着磨损的发生率提高,硬度较 低的铝合金会被黏附于铜块。 不同转速载流摩擦试验后的 CuCrZr 块的 SEM 图像如图 13 所示。所有样品的磨斑表面 均存在材料转移,且随着相对滑动速度的提高,未烧蚀区域的平整度逐渐提高,黑色氧化物 聚集区域面积也逐渐增大,并且犁沟数量减少。在低滑动速度下熔融的金属磨粒因高速滑动 与跳动而分散,冷却后形成连续不规则形状的金属材料;当滑动速度加快,熔融的金属液体 发生分散。当转速达到 3000 r/min 后,微凸峰的剧烈碰撞与电弧烧蚀同时作用产生剧烈断裂 与烧蚀,导致 CuCrZr 磨损界面存在较多不规则凹坑、梨沟和磨粒。不同转速载流摩擦试验 后的磨损表面 EDS 如表 4 所示,其主要元素为 C、O、Cu、Al、Mg 和 Cr,随着转速增高磨损界面 Cu/Al 元素含量增大。摩擦发生时接触位点产生极高的接触压力与瞬时高温,结束后 接触点温度迅速下降,使接触位点材料瞬间熔化又迅速冷却凝结形成黏着,并且黏着结点底 部发生断裂留下内部含有合金组织方向纹理的断裂坑;同时黏着结点断裂后无法传导电流, 在断裂处发生电弧烧蚀并产生球状磨粒。在反复的摩擦磨损下,表面磨屑产生加工硬化及氧 化保护基材并降低了磨损率。磨损机制表现为材料剥离、黏着磨损、磨粒磨损和电弧侵蚀磨 损共存的现象。 3 结 论 本文主要研究了电流、载荷与转速对 CuCrZr 和 7075 铝合金摩擦副载流摩擦磨损行为 的影响规律,探讨了不同电流、载荷、转速等工作条件下的磨损率、磨损形貌及磨损机制。 得到以下结论: a) 随着电流的增加,CuCrZr 块的磨损率和磨斑尺寸,电弧放电与打火现象更加明显。 由于焦耳热与电弧热导致材料接触界面软化,纯机械摩擦行为则随电流增大导致的润滑而逐 渐减少。起弧概率和电弧损伤概率增加产生了明显的粒状氧化物,导致三体摩擦加剧和犁沟 数量增多,磨损率在电流达到 400A 时达到 6.53×10⁻³ mm3 /(Nm)。 b) 随着载荷的增大,试验过程中电弧放电和打火的频率降低,CuCrZr 块的磨损率呈现 先升后降,磨斑尺寸呈增加趋势,电弧烧蚀损伤概率降低。载荷的增加提高了接触表面的实 际接触面积,提高了磨损率的同时降低了摩擦副的接触面积,从而降低了起弧概率,磨损机制更加接近于黏着磨损,磨损率在载荷为 30N 时达到 2.86×10⁻³ mm3 /(Nm)。磨损界面则由 于铝的黏着提高了磨斑表面的铝含量,降低了铜含量与氧含量。 c) 随着转速的增加,接触表面接触面积降低,降低机械摩擦的同时提高电弧频率,加速 了表面软化促进了黏着磨损,使较软的铜合金黏着于铝合金上,降低了铝合金受到的电弧烧 蚀损伤,磨损率则从 1000r/min 的 2.15×10⁻³ mm3 /(Nm)降低至 3000r/min 的 0.32×10⁻³ mm3 /(Nm)。转速的增大导致电弧产生的粒状氧化物含量增大,磨损机制转变为三体摩擦表 面犁沟变深。 |