|
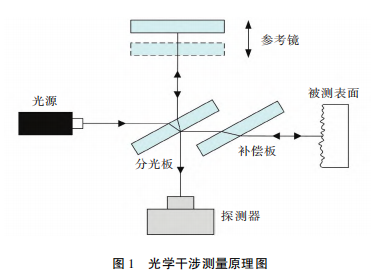
基于白光干涉技术的表面微观形貌测量方法0 引 言 零件表面是原材料经各种机械加工工艺过程形 成的复杂表面,主要包括理论设计的形状、尺寸和实 际加工的表面粗糙度、波纹度和形状误差。 由于其 质量直接影响工作性能,因此,是评价加工工艺的重 要因素[1] 。 表面三维微观形貌是指工件表面不同形状和尺 寸的三维微观结构,不仅能对加工过程进行控制和 监测(是重要手段之一),而且能表征工件性能(是 影响磨损摩擦、配合等机械性能的重要因素) [2] ,其 测量方法主要包括接触式和非接触式。 其中,接触 式采用触针式传感器,具有稳定性、可靠性、测量动 态范围大的特点,但触针可能划伤表面,且逐点测量效率较低,无法满足超精密表面测量要求[3] ;非接 触式采集数据密集、全面,可同时分析表面形位的尺 寸和粗糙度,具有信息直观、测量精度高的特点。 本 文通过对其非接触式的测量技术进行分析,研究了 白光干涉法的测量原理、信号处理算法、数据处理和 参数评定方法,并对典型零件表面三维微观形貌进 行测量与评价。 1 非接触测量方法 根据零件表面三维微观形貌的测量原理,非接 触测量方法主要包括扫描显微镜法、光学干涉法、激 光散射法和共焦显微法。 1 1 扫描显微镜法 扫描显微镜包括电子显微镜和扫描探针显微镜,被广泛应用于纳米材料结构和化学成分的分 析[4 - 7] 。 其横向和纵向分辨率均能达到原子量级, 但测量范围仅为几纳米至 200μm,且操作复杂,易 引入误差,对测量环境要求较高。 1.2 光学干涉法 光学干涉法包括最早用于表面形貌测量的干涉 显微镜法以及相移干涉、外差干涉、散斑干涉和白光 干涉等。 其中,相移干涉法属于面扫描,测量效率极 高,精度可达 1 / 1000 光源波长,但在高度变化较大 的连续曲面测量中,测量范围受 λ / 4 ( λ 为光源波 长)的限制;外差干涉法属于点扫描,可达较高的分 辨率,但效率较低,且模耦合现象会引入测量误差, 无法实现台阶较大的测量;散斑干涉法是一种比较 测量法,范围较大,可用于 Ra 在(0 ~ 30)μm 以内及 小于 0 3μm 的表面测量,主要用于在线定性测量 中。 (4)白光干涉法的原理与相移干涉法相似,但 由于其采用白光作为光源,扩展了测量深度,因此, 突破了动态测量范围较小的限制。 1. 3 激光散射法 利用散射光的光强及其分布测量表面粗糙度, 与散斑干涉法相似,适用于 Ra 在(0 02 ~ 0 5) μm 以内的光滑表面的在线定性测量。 1.4 共焦显微法 属于点扫描,深度响应特性良好,抗散射光能力 强,通常对针孔的形位尺寸要求较严格,主要用于电 子半导体、医学检测及化学分析等领域. 由此可知,白光干涉法的动态测量范围较大,测 量精度较高,可用于超精密表面的测量。 2 白光干涉测量法 白光干涉测量法的基本原理为光的干涉测量原 理,测量精度高且速度快,且其纵向测量范围在理论 上没有限制。 2 1 干涉测量原理 干涉测量原理图如图 1 所示。 光源发出的光经 分光板后会形成两束相干光(一束为入射至被测表 面的测量光;另一束为反射至参考镜的参考光),当 测量光经被测表面反射后,会与参考光发生干涉,产 生干涉条纹,且其相位信息即可反映被测表面的轮 廓信息。 2 2 白光干涉特性 白光干涉测量法是通过白光发出的光束(包含 不同波长的单色光) 在满足相干性时,叠加后产生 的干涉现象,且只存在亮暗排列。 由于白光的光谱 较宽,因此,只有当两束光的光程差非常小时才能观 察到干涉条纹。 双光束白光干涉光强分布的表达 式为: 式中:I1 、I2———双光束的光强;Δ———光程差, 随干涉物镜位置的变化而变化;λ———单色波波长; I0———背景光强,I0 = I1 + I2 ;m———条纹可见度,m = 2 I1 I2 / (I1 + I2 );π———相干包络项;M———相干调 制度,M = mv。 由式(1) 可知,当光程差为 0 时,光强最大,即 为中央条纹。 因此,需找到中央条纹位置,即可计算 被测表面的高度信息。 2 3 白光干涉仪工作原理 利用白光干涉技术的典型设备为白光干涉仪, 其原理框图如图 2 所示。 测量时,首先根据被测件 表面信息选择物镜,并设置放大倍率,再将该被测件 放置在样品台上,使光源发出的白光穿过透镜,经后 面的分光镜和物镜照射至其表面;然后,进行调焦, 直至 CCD 相机拍摄的干涉图片可清晰地显示在计 算机显示器上,再调节光源光强,并移动干涉显微单 元,确定扫描的上下界限;最后,进行扫描。 此外, CCD 相机会将采集一系列干涉条纹图,根据相位解 包裹算法提取每一个像素,并计算对应的实际高度 数据,从而得到整体微观表面形貌。 2 4 信号处理算法[8] 当白光干涉仪硬件结构固定时,干涉信号处理 算法会直接决定零光程差点的定位精度。 由于在表 面形貌测量中,算法需对采集的大量实测点进行计 算,因此,应考虑计算量及零级条纹识别的准确性。 白光干涉信号的算法主要包括重心法、移相法、包络 曲线拟合法和空间频域算法。 其中,包络曲线拟合 法根据不同的曲线提取算法,又分为 Fourier 变换滤 波法、Hilbert 变换法和小波变换法。 由于在计算精 度方面,当扫描步长相同时,空间频域算法和小波变 换法的计算精度优于其他几种算法;在计算量方面, 空间频域算法需作一次快速傅里叶变换和一次最小 二乘斜率计算;Hilbert 变换法需作一次卷积计算、 一次复数求模计算和包络曲线拟合的计算,计算量 相对较小。 因此,空间频域算法较优。 2 5 数据处理与参数评定 (1)数据处理。 获取零件表面测量区域的信息 后, 需对测量结果进行数据处理,从而判断是否含有 粗大误差,即:当 n≥25 时( n 为测量次数),可利用 3σ 准则进行判断,若含有该误差,则应剔除;反之, 则会导致标准差估值偏大,难以判断。 由于粗大误 差的出现次数会随测量次数的减少而减少,且测量 过程中不可避免地会引入一些噪声信号,因此,需通 过滤波对噪声信号进行剔除。 在测量高度方向信息 (如划痕深度、台阶等)时,可采用平滑滤波[9] ;测量 MEMS 器件等不连续表面时,可利用图像分离法,将 不同高度的表面分离,从而分别评定表面形貌参数。 (2)特征提取。 零件的表面形貌的特征参数包 括形状误差、粗糙度和波纹度。 其中,形状误差可直 接进行评定;表面粗糙度和波纹度需通过高斯滤波 分别提取信息,再进行评定。 ( 3)参数评定。 一般情况下,采用中线制对三 维表面形貌进行参数评定。 ISO 4287:1997 技术规 范[10]中的中线制评定体系共 42 个参数,其中,常用 参数主要为幅度参数 Ra、Rz 及间距参数Rsm。 3 测量实例 以美国 Zogy 的 NX2 白光干涉仪为例,垂直扫 描范围为 20mm,RMS 重复性为 0.005nm。 3.1 超光滑表面三维微观形貌测量 白光干涉测量法适用于超精密表面的三维形貌 测量,可达到极高的分辨率,且对其表面无损伤,相 较于触针式轮廓法,具有显著优势。 在 50X 镜头 下,测量 SiC 超光滑表面的三维微观形貌,通过分析 得到粗糙度参数,如图 3 所示。 3. 2 涂层表面粗糙度测量 利用白光干涉仪测量喷涂试件表面粗糙度,在 10X 镜头下,拼接得到完整的涂层表面形貌,如图 4 所示。 由图可知,整个试件的微观形貌变化可被清 晰展示。 同时,采用空间频率算法,将原始数据去除 形状误差后,通过高通滤波,即可得到表面粗糙度。 3. 3 划痕深度测量 白光干涉法在测量零件表面微观形貌过程中易 获得零件表面的缺陷信息,如磨痕深度、宽度及体 积、台阶高度等。 某试件表面划痕深度测量示意图 如图 5 所示。 由图可知,在 3D 表面上划剖面线可是根据指令控制夹具复位和加紧;视频采集器由高 清相机组成,是通过机器视觉模组与上位机连接,并 根据其传递的指令进行拍照,将图像上传至系统进 行处理。 3 结 论 上所述,本文研制了一种秒表检定仪智能辅 助检定装置。 其优点主要包括:(1) 集合了上位机 管理系统、辅助控制系统及辅助执行装置,能精确控 制检定过程,并自动记录原始数据和对应图像等,可 为溯源和分析奠定基础。 (2)使检定过程中的数据 管理更为严密,确保了准确性和完整性。 (3) 作为 智能装置,消除了人工操作的不规范性,减少了检定 员的劳动强度,避免了可能产生的检定偏差和错误, 实现了秒表检定工作的标准化和质量控制的精确 化。 由此可知,该装置不仅解决了秒表检定中的自 动化和信息化难题,而且实现了从传统的人工检定 向智能化机器检定的转变,大大提升了检定效率和 准确性。 同时,为计时设备的校准检定工作提供了 一种新的、高效的解决方案,对推动计时校准技术的 发展具有一定的参考意义。 |