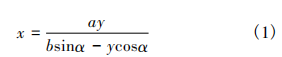|
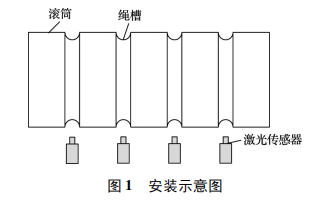
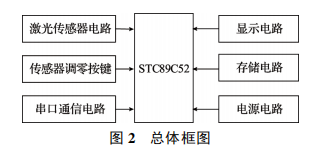
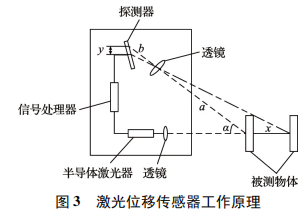
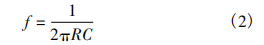
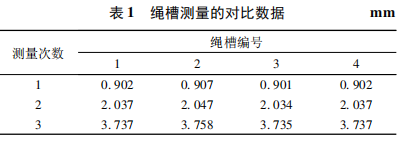
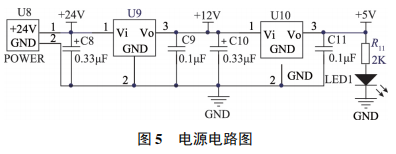
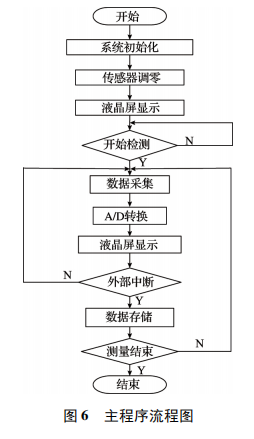
基于激光测距的摩擦提升机滚筒绳槽 参数测量仪设计摩擦式提升机具有占地面积小、重量轻、安全 系数高、提升能力大等优点[1],担负着矿井的煤炭、 矸石、人员等各种材料和设备的提升和运输任务, 是矿山生产中极为重要的一个环节[2-5]。多绳摩擦 式提升机是用多根钢丝绳代替单根钢丝绳,正常情 况下,要保持各钢丝绳处于相同响,各绳间的张力重新分配,使得各绳槽磨损程度 不同[6],为保证各钢丝绳的拉力相等,要求各绳槽 的深度尽量一致。传统的绳槽测量是采用标记法测 量绳槽的周长误差[7],或是用标准尺直接测量,其 测量方法虽然简单实用,但是效率低、数据少、精 度不高,不能实时测量。深度的绳槽中,即 各钢丝绳有相同的摩擦半径,但由于各种因素的影. 为了掌握各绳槽的深度信息,确保各钢丝绳的拉力相等,设计了一种基于激光测距的滚筒绳槽参 数检测的专用测量仪,测量仪使用激光传感器测得 绳槽的模拟信号,实现非接触式测量,避免了接触 式测量磨损器件的情况,通过 A/D 转换将模拟信号 转化为单片机可以处理的数字信号,单片机读取信 号并做数据处理,由 DWIN 液晶屏实时显示测量的 结果并存储,便于操作人员及时了解各绳槽的情况。 与传统的标记法相比,该滚筒绳槽参数测量仪测量 精度高、自动化程度高。 1 仪器的总体结构 本测量仪器主要由激光位移传感器、微控制器 和 DWIN 液晶屏等组成。将激光传感器固定在滚筒 周围可测得绳槽的地方( 安装示意图如图 1 所示) , 激光传感器可直接测得与绳槽的间距,经微处理器 处理后在液晶屏上显示。 2 硬件设计 绳槽参数检测仪的硬件主要有激光位移传感器、 存储器、稳压电源及通信电路、显示电路等部分, 总体框图如图 2 所示。 2. 1 微控制器 测量仪需要处理时刻变化的滚筒绳槽半径的数 据,选择 STC89C52 芯片作为本系统的微控制器。 STC89C52 是一种低功耗、高性能的 CMOS 8 位微控 制器[8],可以实时处理数据,满足系统的数据处理 要求。 测量仪测得的初始数据和新测得的绳槽数据要 实时存储,防止数据丢失,STC89C52 单片机的内部数据存储器满足不了测量数据的要求,因此外接一 个 1024 位可编程可擦除带电的串行存储的 93C46 存 储芯片用来存储数据。 2. 2 激光传感器 测量仪的传感器可以选择接触传感器和非接触 传感器,接触式传感器相对于静态测量比较好,而 对于绳槽检测这种动态的情况就比较不合适,因此, 测量仪选用非接触式的激光位移传感器。 2. 2. 1 激光位移传感器的工作原理 激光位移传感器以激光器为光源,利用三角测 距原理[9]进行测距。三角位移测量系统是激光器发 出的光线,经过透镜聚焦后垂直入射到被测物体表 面上,物体移动导致入射光线变化,反射方向上光 线通过透镜在探测器成像,从而计算出被测物体的 位移。 激光位移传感器的工作原理如图 3 所示,若光 线在探测器上的位移为 y,按下式可求出被测物体的 位移: 式中,a 为激光器发出的光线和被测物体的交 点到接收透镜前的距离; b 为接收透镜后到探测器 表面的距离; α 为激光器发出的光线与接收透镜光 线之间的夹角。 2. 2. 2 激光位移传感器的运行模式 传感器上电延时一会,接通之后进入运行模式。 按下激光传感器调零按键,检测到按键时,此时的 绳槽参数数据做为基准数据,后面测量的数据都与 此做比较,等待计数中断将绳槽参数数据存储在存 储器中。 由于 STC89C52 单片机不能直接处理模拟信号, 所以位移传感器输出的电流模拟信号要转换成单片 机可以处理的数字信号。使用一个转换电路将电流 信号转换成电压信号,为了保证测量数据的准确性、滤除高频信号,加上一阶低通 RC 滤波电路[10]滤除 高频信号,一阶低通 RC 滤波电路的计算公式为: 式中,f 为频率; R 为滤波电路中电阻值; C 为 滤波电路中电容值。 信号再经 A/D 转换芯片 TLC2543 转化成数字量 后交由单片机进行处理,具体电路如图 4 所示。 2. 2. 3 激光位移传感器的测量结果 由于激光的方向性强、单色性好[11,12],加上电 子线路的集成化半导体化,与其他非接触类的测距 传感器相比,不仅可以非接触式连续测距,而且在 满量程运行时,测距精度可达到 0. 001mm,功耗低, 安装方便简单。在大屯煤电公司孔庄煤矿主井的检 测时,将激光传感器固定、调零校准之后,测量四 个绳槽的数据见表 1。从表中可以看出 2 号绳槽的磨 损程度稍微大一些。 2. 3 显示电路 在本测量仪的设计中,为了方便工作人员及时 的掌握绳槽的变化,需要对所测数据实时的显示。 传统的显示部分大多采用数码管显示,数码管显示 方便简单,易编程,但是占用的端口资源较多,对于测量仪中需要显示的参数数据较多,如果每个数 据都占用四位数码管,则需要较多的端口和数码管, 显然是不可取的。 测量仪选用了一款 DWIN 液晶屏来实时显示测量 数据,该液晶屏不仅占用单片机引脚资源少、能够实 时的显示测量数据,而且还有强大的图形显示功能, 把绳槽磨损的变化以图像的形式显示出来,满足测量 仪的需要。在使用的过程中,功率过低、电流不稳、 电压过小都可能导致 DWIN 液晶屏出现黑屏、闪屏等 不正常的显示情况,为保证 DWIN 液晶屏正常显示和 稳定工作,在设计时采用 24V 供电方式[13]。 2. 4 电源电路 本设计中,由于测量仪中存在不同电压等级下 工作的元器件,所以需要设计不同类型的电源电路。 激光位移传感器的工作电压范围是 18 ~ 30V,在 24V 工作电压下功耗小于 40mA,选用两块 12V 的蓄电池 串联连接,形成 24V 直流电源,完全满足激光位移 传感器正常工作的需要,同时也满足 DWIN 液晶屏 的工作需要。STC89C52 单片机及储存芯片的工作电 压为 5V,选用 CW7805 构建降压电路为 STC89C52、 存储电路等提供 5V 的电压。电源电路如图 5 所示, 为了降低芯片的耗散功率,加上 CW7812 作为中间 电路,在 CW7805 两边添加电容作为旁路电容,确 保输出的+5V 电压稳定可靠,电阻为限流电阻与发 光二极管相连用于指示电源电路的正常工作。 2. 5 通信电路 测量仪器需要与上位机通信,因此需要相应的 数据通信接口。本测量仪选用 RS-485 作为通信接 口,485 芯片选择 Maxim 公司生产的 MAX485 接口 芯片。MAX485 芯片的内部结构十分简单,含有一 个接收器和一个驱动器,其连接方便,接收器的输 出 RO 引脚连接单片机的 RXD 引脚,驱动器的输入 RI 引脚接单片机的 TXD 引脚,芯片的接收使能RE 引脚和发送使能 DE 引脚与单片机的同一个引脚相 连[14],连接两个 LED 灯,用来指示发送接收信息。 3 参数检测仪软件 在绳槽参数检测仪的控制系统中,硬件电路是 整个系统的执行机构,而软件编程控制着整个系统 的运行过程,是实现系统功能必不可少的一部分。 本测量仪器的软件是以 Keil uvision4 为开发工 具,以 C 语言为编程语言设计的,主程序流程图如 图 6 所示。首先给测量仪上电,初始化单片机和各 单元,将初始值通过液晶屏显示出来,当系统处于 检测状态时,激光传感器采集到的模拟量经 A/D 转 化为单片机可以处理的数字量,单片机读取并做相 应的处理后,由液晶屏实时显示测量数据,并将数 据存储在存储芯片中。 4 结 语 设计了基于激光测距的摩擦提升机滚筒绳槽 参数测量仪。介绍了检测仪的总体结构和硬件要求,并且使用激光测距传感器,实现了检测仪的非接触 性测距,避免了接触式器件磨损的情况。用 DWIN 液晶屏实时显示绳槽的参数,并直观的反应绳槽参 数曲线的变化,对于准确掌握滚筒绳槽各点的磨损 情况、真正解决安全隐患起了重要作用。本文设计 的不足之处在于激光测距传感器的价格比较高,以 后可以考虑使用雷达等价格比较低一些的器件,提 高参数测量仪的性价比。 |